

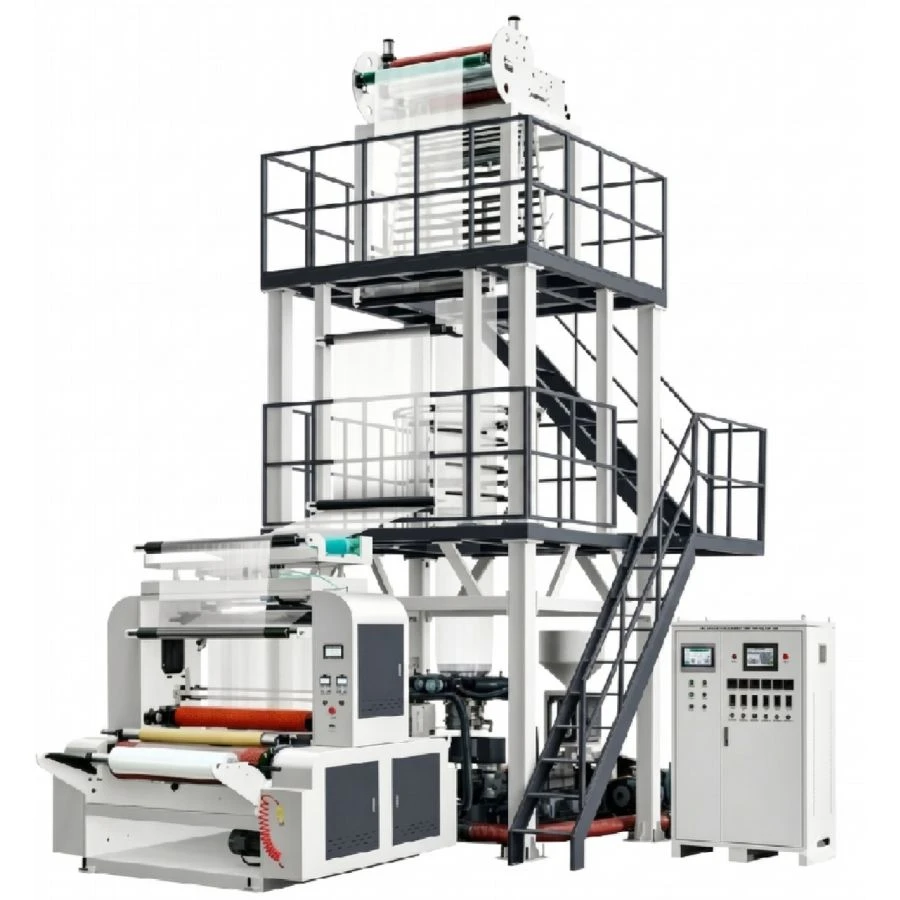
Машина для виробництва поліетиленової плівки з подвійною головкою виробляє дві поліетиленові плівки за допомогою системи роздування плівки з подвійною головкою. Він підходить для плівки вузької ширини, яка використовується в сумках для покупок, сумках для футболок, мішках для сміття та деяких упаковках. Лінія об’єднує екструзію, головки, повітряне охолодження, відведення та намотування. Сорт смоли, розміри плівки, вихідні цілі та вимоги до виробництва пакетів визначають остаточну конфігурацію. Доступні індивідуальні опції, які відповідають специфікаціям виробництва.
Ключові переваги
Подвійний вихід плівки
Дві штампові головки створюють окремі вихідні плівки в одній машинній системі. Таке розташування підходить для виробництва плівки вузької ширини, де обидва виходи можуть працювати в сумісних умовах процесу.
Окрема обмотка
Кожен вихід плівки обробляється власним блоком намотування. Ширина рулону, натяг намотування та діаметр рулону можуть бути вказані відповідно до передбачуваного процесу перетворення.
Інтегрований макет
Екструзія, охолодження, відведення та намотування організовані в одній виробничій лінії. Розташування машини та допоміжного обладнання можна оцінити за наявним простором для встановлення.
Конфігуроване обладнання
Головки матриці, блоки намотування та допоміжні пристрої можна вибрати відповідно до необхідного формату плівки, матеріалу та процесу виробництва.
Додатки
Плівка для сумок для покупок:Виготовляє поліетиленову плівку для господарських сумок. Розміри плівки мають відповідати розміру мішка, вимогам до герметизації та наступному обладнанню для перетворення.
Плівка для сумок для футболок:Підходить для плівки вузької ширини, яка використовується у виробництві сумок для футболок. Підтвердьте необхідну ширину плівки, товщину та формат рулону перед налаштуванням.
Фільм мішка для сміття:Підтримує виробництво поліетиленової плівки для пакетів для сміття. Сорт і товщина смоли вибираються відповідно до необхідних специфікацій готового продукту.
Пакувальна плівка:Може бути налаштований для окремих застосувань поліетиленової упаковки після підтвердження сумісності матеріалів і вимог до плівки.
Технічні характеристики
|
Параметр |
Специфікація |
|
Тип машини |
Подвійна головка з одним гвинтом |
|
Застосовний матеріал |
LDPE |
|
Діаметр гвинта |
40 або 45 мм |
|
Співвідношення L/D гвинта |
30:1 |
|
Вихід |
10–25 кг/год |
|
Ширина плівки |
100–254 мм |
|
Товщина плівки |
0,008–0,15 мм |
|
Максимальний діаметр рулону |
300 mm |
|
Потужність головного двигуна |
7.5 kW |
|
Інверторна потужність екструдера |
7.5 kW |
|
Діаметр матриці |
45 mm |
|
Потужність вентилятора охолодження |
1.1 kW |
|
Ширина намотування |
300 mm |
|
Вага машини |
1,900 kg |
|
Розміри машини |
2800 × 2400 × 2800 мм |
|
Електропостачання |
3-фазний, 220 В, 60 Гц |
Вибір матеріалу та плівки
Сумісність із смолою:Наведена конфігурація вказує на LDPE. Інші сорти поліетилену та перероблені склади потребують технічної перевірки для підтвердження придатності для обробки.
Товщина плівки:Вкажіть товщину цілі та допустимий допуск. Ці значення визначають параметри екструзії, вимоги до охолодження та перевірку якості плівки.
Ширина плівки:Забезпечте необхідну ширину для кожного виходу. Розміри матриці, параметри витягування та розташування намотування мають відповідати призначеному формату плівки.
Виробнича мета:Вкажіть необхідну продуктивність у кілограмах на годину та запланований графік роботи. Ємність слід оцінювати за вказаними розмірами смоли та готової плівки.
Конфігурація та налаштування
Система екструзії
Діаметр шнека, конструкцію шнека та параметри приводу можна перевірити відповідно до властивостей смоли та необхідної продуктивності.
Штампові головки та охолодження
Розміри матриці та системи охолодження вибираються відповідно до ширини плівки, товщини та вимог до стабільності бульбашок.
Намотування та допоміжне обладнання
Варіанти можуть включати подвійний намотувач, автоматичну зміну рулонів, ротаційну матрицю, пристрій коронної обробки, пристрій зміни сита, автоматичне завантажувач і дозуюче обладнання. Доступність і сумісність залежать від обраної конфігурації машини.
Електрична конфігурація
Вимоги до напруги, частоти, фази та контролю можна порівняти з місцем встановлення перед підтвердженням замовлення.
Виробництво та контроль якості
Контроль екструзії
Налаштування температури, швидкість шнека та подача матеріалу впливають на подачу розплаву та формування плівки. Необхідно встановити параметри процесу для вибраної специфікації смоли та плівки.
Охолодження та відведення
Потік охолоджуючого повітря та швидкість відведення впливають на стабільність бульбашок, товщину плівки та консистенцію розмірів. Ці параметри слід перевіряти під час пробного виробництва.
Якість намотування
Натяг намотування, вирівнювання та діаметр рулону впливають на формування рулону та транспортування під час перетворення мішка. Пробні запуски повинні підтвердити узгоджені характеристики рулонів.
Приймальні випробування
Визначте досліджуваний матеріал, розміри цільової плівки, допуск на товщину та вимоги до виходу перед прийняттям. Результати випробувань повинні бути оцінені відповідно до узгодженої технічної специфікації.
Монтаж і підготовка замовлення
Заводське розташування:Підтвердьте простір для установки, доступ до машини, зазор для транспортування рулонів і розташування допоміжного обладнання перед тим, як завершити макет.
Вимоги до комунальних послуг:Перевірте електроживлення та необхідні підключення до мережі відповідно до вибраної конфігурації.
Технічна інформація:Надайте сорт смоли, ширину, товщину плівки, цільовий вихід, розміри рулону та вимоги до виготовлення мішків. Ці деталі підтримують вибір машини та підготовку пропозиції.
Виробництво, випробування та доставка
Підтвердження специфікації:Задокументуйте конфігурацію машини, включені аксесуари, додаткове обладнання, вимоги до електрики та погоджені виробничі цілі перед виготовленням.
Складання та тестування:Організуйте перевірку складання та пробне виробництво відповідно до узгоджених критеріїв приймання. Зразки плівки можна перевірити на відповідність зазначеним розмірам і вимогам якості.
Підготовка до експорту:Перевірте розміри упаковки, порядок транспортування, інструкції з експлуатації, інструкції з монтажу та вимоги до запасних частин перед відправленням.
Часті запитання
Q: Які матеріали може обробляти машина?
A: Наведена конфігурація вказує на LDPE. Інші марки смоли потребують технічного підтвердження перед затвердженням конфігурації.
З: Чи можуть два виходи мати різну ширину?
A: Окрема обробка плівки забезпечується подвійною головкою. Перевірте допустимі комбінації ширини та діапазон регулювання для вибраної конфігурації.
З: Яка виробнича потужність?
A: Заявлений діапазон продуктивності становить 10–25 кг/год. Фактичний вихід залежить від марки смоли, розмірів плівки та умов експлуатації.
З: Чи можна налаштувати машину?
A: Так. Компоненти екструзії, головки для намотування, обладнання для намотування та сумісні допоміжні пристрої можуть бути оцінені відповідно до необхідних специфікацій плівки.
З: Яка інформація потрібна для пропозиції?
A: Укажіть сорт смоли, ширину, товщину плівки, цільовий вихід, розміри рулону, електропостачання та країну призначення. Зразки плівок або креслення продукту можуть допомогти уточнити вимоги.
Популярні Мітки: машина для виробництва поліетиленових мішків з подвійною головкою, виробники, постачальники, фабрика в Китаї


